

- Ragasztók
- Egyoldalas ragasztószalagok
- Kétoldalas ragasztószalagok
- Ragasztó spray
- Hot melt és olvadékragasztók
- Tömítő ragasztók
- Szerkezeti ragasztók
- Kontakt ragasztók
- Pillanatragasztók
- Faipari ragasztók
- Papíripari ragasztók
- Építőipari ragasztók
- Ragasztó-eltávolítók és tisztítóanyagok
- Felhordó és adagolóeszközök, tartozékok
- Karbantartás
- Bumpon - öntapadó védőalátét
- Tépőzár
- Tapadás javítók
- Nyomtatott csomagolószalagok
- Kordonszalag
- Munkavédelem - ápoló termékek
- Szavatossági jogok


Protac 7300 kétkomponensű szerkezeti ragasztó
 |
Protac 7300 egy kétkomponensű, 100%-ban reaktív, edzett szerkezeti
metilakrilát ragasztó speciálisan a legkülönbözőbb fémek, hőre lágyuló és hőre keményedő kompozit szerelvények ragasztására kifejlesztve.
Kiszerelés: 50ml
(A termék nem tartalmazza a kinyomópisztolyt és a hozzá tartozó kinyomócsőrt. Ha Ön nem rendelkezik ezekkel, a kiegészítő termékekben találja a hozzá tartozó alkatrészeket.)
Nagyobb mennyiséget vásárolna? Kérje egyedi ajánlatunkat!
Kétkomponensű, 100%-ban reaktív, edzett szerkezeti metil-metakrilát (MMA) ragasztó a legkülönbözőbb fémek, hőre lágyuló és hőre keményedő műanyagok, kompozitok ragasztására. Felület-előkészítés nem szükséges. Keverési arány 1:1 – nem csöpög, max. 10 mm réskitöltés. Nyitott idő: 4–6 perc, keményedés: 12–15 perc. Hőállóság: -40°C – +175°C. Kiszerelés: 50 ml kétkomponensű kartus. FOKOZOTTAN TŰZVESZÉLYES – lobbanáspont 10–11°C.
Ahol fémeket, kompozitokat és műanyagokat kell strukturálisan ragasztani felület-előkészítés nélkül – csiszolás, zsírtalanítás, primer alkalmazása nélkül –, és ahol a kötésnek -40°C hidegben és +175°C melegben egyaránt tartania kell, ott az epoxi és a MS-Polymer ragasztók nem elégségesek. A Protac 7300 MMA formulája nem folyik le függőleges felületen, kitölt max. 10 mm réshézagot, és ellenáll benzinnek, kerozinnak, motorolajnak és hidraulikus folyadékoknak.
- Felület-előkészítés NEM szükséges – csiszolás, alapozás, primer nélkül köt; a kötési folyamat egyszerűbb, gyorsabb, kevesebb munkalépés
- -40°C – +175°C hőtartomány – a webshop szerkezeti ragasztói között a legszélesebb; autóipari, légtechnikai és ipari kemencék közelében is tartja a kötést
- Magas viszkozitás: 40 000–60 000 cps – nem csöpög – függőleges felületen sem folyik le felhordás után; max. 10 mm réshézagot tölt ki, hézagos illesztési felületen is stabil kötés
- Üzemanyag-ellenálló – benzin, kerozin, motorolaj, hidraulikus folyadékok – autóipari, közlekedési és gépipari alkalmazásoknál döntő
- Széles anyagspektrum – PVC, PC, akril, ABS, üvegszál, epoxi, fa, Nylon, FRP, poliészter, rozsdamentes acél, szénacél, horgany acél; hibrid fém-műanyag kötések egyaránt
- Kiváló lefejtési és nyírási ellenállás – az MMA bázis jobb ütőállóságot ad az epoxinál; vibrációs és ütésterheléses kötéseknél előnyösebb
- Gyors terhelhetőség – 12–15 perces keményedés után a kötés terhelhetővé válik; nem kell órákon át várakozni a gyártási folyamat folytatásához
Nem biztos, hogy a Protac 7300 illik az alapanyaghoz és a hőmérsékleti elváráshoz? Szakembereink ingyenesen segítenek. Raktáron, 2 munkanapos szállítással.
-
Kombinált 1:1 keverési arány, nem csöpög.
Ideális minden típusú PVC, polikarbonát, akril, üvegszál, PBT, PPO, ABS, FRT, poliuretán, epoxi, fa, RIM, Nylon, FRP, poliészter, gelcoatok, sztirol, rozsdamentes acél, szénacél, horganyzott acél, autóipari alkatrészek, közlekedési ipar, sportszerek, elektronikai alkatrészek, szerszámnyél, berendezések, számítógép-szerelvények, elektromos alkatrészek, bútorok, tengeri szerelvények, műanyag termékek, Sign & Display, kompozit anyagok, stb ragasztására.
Felület-előkészítést nem igényel. Ellenállás a szénhidrogén-alapú üzemanyagoknak (Benzin, kerozin, motorolaj, és hidraulikus folyadékok).Mennyibe kerül, ha a ragasztó leválik magas hőmérsékleten vagy üzemanyag-érintkezés után?Ahol a kötési zóna melegnek, üzemanyagnak vagy olajnak van kitéve – autóipari alkalmazásoknál, gépipari összszerelésben –, egy alacsonyabb hőállóságú ragasztó megpuhul és elengedi a kötést. Az újraszerelés, tisztítás és ragasztás munkaköltségével együtt ez az anyagköltség 5–15-szörösét teheti ki. A Protac 7300 -40°C – +175°C-os hőtartománya és üzemanyag-ellenállása kizárja ezeket a meghibásodásokat – felület-előkészítés nélkül.
6 795 Ft Protac 7300 ára (bruttó, 50 ml)+175°C Max. hőállóság – webshop legmagasabb értékeNélkülözhető Felület-előkészítés – nincs csiszolás, primer, aktivátor5–15x ROI – megelőzött újraszerelési ciklus alapjánProtac 7300 (MMA) vagy Optimax 150CL (Epoxi)? – Mikor melyiket válasszaProtac 7300 – Metil-metakrilát (MMA)Optimax 150CL – EpoxiHőállóság: -40°C – +175°CHőállóság: nincs külön megadva (jellemzően -40°C – +80°C)Felület-előkészítés NEM szükséges – azonnal felhordhatóZsírtalanítás és csiszolás ajánlott az optimális kötéshezViszkozitás: 40 000–60 000 cps – nem csöpög, max. 10 mm résViszkozitás: 2000–2800 cps – folyósabb, vékonyabb rétegKötési szín: fehér/krém – nem látszanak el az átlátszó felületekKötési szín: víztiszta – üvegen, PC-n, akrilon nem látszikÜzemanyag-ellenálló (benzin, kerozin, motorolaj, hidraulikus folyadék)Általános vegyszerállóság (savak, lúgok, oldószerek)Jobb ütőállóság, rugalmasabb – vibráció, ütés ellen erősebbMerevebb kötés (55D) – statikus terhelésnél kiválóÖkölszabály: Ha magas hőmérséklet (+80°C felett), üzemanyag-érintkezés, ütőterhelés vagy vegyes fém-műanyag felületek jellemzik az alkalmazást – és szellőztetés biztosítható – válassza a Protac 7300-t. Ha optikai tisztaság (üveg, akril, PC), alacsony tűzveszélyességi elvárás vagy elektromos szigetelés kell – válassza az Optimax 150CL epoxit.Kötési idővonal – mikor mit várhat?Nyitott idő4–6 percÖsszeillesztési ablak – ezen belül kell összehelyezni a felületeketKeményedés12–15 percA kötés tart. Enyhe terhelés lehetséges, gyártási folyamat folytathatóTeljes kötés~60 percTeljes mechanikai szilárdság elérhető (MMA jellemzően 1 órán belül)Hőmérsékleti limit+175°CMaximális üzemi hőmérséklet teljes kötés után – tartós expozíciónMűszaki adatokParaméter Érték Forrás Típus 2K metil-metakrilát (MMA) szerkezeti ragasztó Gyártói termékoldal / INDI EUROPA Kémiai bázis (gyanta komponens) Metil-metakrilát 40–75%, metakrilsav 5–10%, cumene-hidroperoxid 1–5% MSDS PROTAC 7300 RESIN, 2016 Szín Fehér / krém Gyártói termékoldal Keverési arány 1:1 (térfogat) Gyártói termékoldal Viszkozitás 40 000–60 000 cps – erősen viszkózus, nem csöpög Gyártói termékoldal Nyitott idő 4–6 perc Gyártói termékoldal Keményedési idő 12–15 perc Gyártói termékoldal Réskitöltés Max. 10 mm Gyártói termékoldal Hőallóság -40°C – +175°C Gyártói termékoldal Felület-előkészítés Nem szükséges Gyártói termékoldal Vegyszerállóság Szénhidrogén-alapú üzemanyagok (benzin, kerozin, motorolaj, hidraulikus folyadékok) Gyártói termékoldal Halmazállapot (gyanta) Folyékony, sűrű szuszpenzió MSDS PROTAC 7300 RESIN, 2016 Sűrűség (gyanta, 20°C) 960 kg/m³ MSDS PROTAC 7300 RESIN, 2016 Tárolási hőmérséklet 5–25°C, száraz helyen, hőforrástól és napfénytől védve MSDS PROTAC 7300 RESIN, 2016 Kiszerelés 50 ml kétkomponensű kettős kartus Gyártói termékoldal Szükséges tartozékok EPX keverőszár 1:1 + EPX kinyomó pisztoly (külön rendelhető) Gyártói termékoldal Szállítás UN 1133, ADR 3. osztály, csomagolási csoport III MSDS PROTAC 7300 RESIN, 2016 Ragasztható anyagok – széles anyagspektrumMűanyagokPVC · Polikarbonát (PC) · Akril (PMMA) · ABS · PBT · PPO · FRT · Nylon · RIM · Poliészter · Sztirol · GelcoatokKompozitok és erősített anyagokÜvegszál (GFK) · FRP · Poliuretán hab · Epoxi alapú kompozit · GRPFémekRozsdamentes acél · Szénacél · Horganyzott (galvanizált) acél · Alumínium (felület-előkészítés nélkül)Fa és természetes anyagokFa · Rétegelt lemez · MDF · Fa alapú kompozitokSpeciális ipari alkalmazásokAutóipari alkatrészek · Közlekedési ipari elemek · Sportszerek · Tengeri szerelvények · Sign & DisplayElektronika és berendezésekElektronikai alkatrészek · Számítógép-szerelvények · Elektromos alkatrészek · Szerszámnyél · BútorokNem ragasztható: PE (polietilén), PP (polipropilén), PTFE (teflon) – ezekhez primer nélkül az MMA sem tapad. PE/PP/Teflon ragasztáshoz a Protac 7400 Teflon-PP-TPO ragasztó (15 989 Ft) a megfelelő megoldás.Alkalmazási területek – mit old meg iparáganként?Autóipar – motortér közelébenAutóipari alkatrészek ragasztása motortér közelében, ahol az üzemi hőmérséklet +80–150°C, és az alkatrész motorolajjal, üzemanyaggal és hidraulikus folyadékkal érintkezik. A +175°C-os hőállóság és az üzemanyag-ellenállás biztosítja, hogy a kötés az üzemi feltételek mellett is tart.
Fém-műanyag hibrid kötésekAhol acél, alumínium és különböző műanyag (ABS, PC, Nylon, GFK) elemeket kell egyetlen összszerelésen belül ragasztani – különböző hőtágulási tényezők ellenére. Az MMA jobb ütőállósága és rugalmassága kompenzálja a hőtágulási különbséget a kötési zónában.
Tengeri / marinetechnikaHajóalkatrészek, tengeri berendezések és fedélzeti elemek ragasztása, ahol a kötési zóna tengervizet, üzemanyagot és UV-sugárzást kap. A Protac 7300 tengeri szerelvényekre kifejezetten alkalmazható, és az anyagspektruma kiterjed a GFK és epoxy kompozit hajótestekre is.
Sporteszközök – ütőállóságSporttermékek és sporteszközök (kerékpár váz, csónakok, sportfelszerelések) ragasztása, ahol az ütőterhelés, rezgés és dinamikus igénybevétel kritikus. Az MMA jobb dinamikus szilárdságot ad az epoxinál – kevesebb törési kockázat ütés hatására.
Sign & Display – hézagos felületekReklámfelületek, kijelzők és display elemek fém és műanyag részeinek összeragasztása, ahol a felületek nem mindig illeszkednek tökéletesen. A max. 10 mm réskitöltés és a thixotropic, nem csöpögő formula lehetővé teszi a hézagos illesztési pontok kitöltését is.
Bútor- és belsőépítészet – gyors terhelhetőségBútor alkatrészek és belsőépítészeti elemek összeragasztása, ahol a 12–15 perces keményedési idő lehetővé teszi a folyamatos gyártási ütemet. A felület-előkészítés hiánya csökkenti a gyártási ciklus idejét – nincs csiszolási, primerálási, száradási lépés.
Nem alkalmazható – hol ne használja?Alkalmazás – lépésről lépésre1Szellőztetés biztosítása – ELSŐDLEGES LÉPÉS: Mielőtt bármit megnyit, biztosítson erős szellőztetést – nyissa ki az ablakokat, kapcsolja be az elszívó ventillátort. Nitril védőkesztyűt és védőszemüveget vegyen fel.2Felület-előkészítés (opcionális, de ajánlott): A Protac 7300 felület-előkészítés nélkül köt, de a lehető legjobb eredményhez olajtól, zsírtól és portól tisztítsa meg a felületet. Erősen szennyezett felületen (pl. gépolajjal átitatott fém) IPA törlés növeli a kötési szilárdságot. Csiszolás és primer NEM szükséges.3Keverőszár és pisztoly előkészítés: Csavarja fel az EPX keverőszárat 1:1 arányú kartusra. Helyezze be a kartust a kinyomó pisztolyba. Purgáljon ki 2–3 cm-nyi anyagot a keverőszárból – ez biztosítja az 1:1 arányú keverést a felhordott anyagban. A kinyomott purge anyagot törölje el.4Felhordás: Vigye fel az anyagot az egyik ragasztandó felületre. A 40 000–60 000 cps-es viszkozitás biztosítja, hogy az anyag nem folyik le függőleges felületen. Réskitöltési alkalmazásnál töltse ki a hézagot max. 10 mm mélységig. A 4–6 perces nyitott időn belül el kell végezni az összeillesztést.5Összeillesztés és szorítás: Nyomja össze a felületeket a nyitott időn belül. Az MMA magas viszkozitása segít, hogy a kötési zóna ne csússzon el. Tartsa össze a felületeket 12–15 percig a keményedés idejéig. Utána a kötés tartja a pozíciót – szorítóeszköz elhagyható.6Kötési idő és szag: Az MMA kémiai reakciója a kötési idő alatt intenzív jellegzetes szagot produkál – ez normális. Biztosítson folyamatos szellőztetést a teljes kötési folyamat alatt (legalább 60 percig). Ne hagyja el a szellőztetési protokollt azért, mert az anyag látszólag már megkötött.7Kartus lezárása és tárolás: Hagyja a keverőszárat a kartusonon – védi a kartus végét. Következő felhasználáskor cserélje ki a keverőszárat. Tárolja 5–25°C között, hőforrástól, napfénytől és szikrától védett száraz helyen. Eredeti, zárt csomagolásban tartsa.Amit érdemes mellé megnézniKötelező tartozék EPX keverőszár 1:1A Protac 7300 1:1 arányú kartushoz illő statikus keverőszár kötelező. Minden felhasználáshoz egy szár szükséges – a szárban maradó anyag megköt. Első rendelésnél kötelező; pótrendeléshez is mindig szükséges.
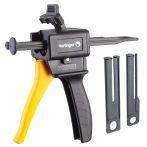
533 Ft (bruttó, db)Megnézem →Kötelező tartozék EPX kinyomó pisztolyA 50 ml-es kettős kartus egyenletesen csak kinyomó pisztolyból adagolható. Ha még nem rendelkezik EPX pisztollyal, ez is szükséges az első rendeléshez.
Megnézem →PE / PP / Teflon ragasztáshoz Protac 7400 – Teflon, PP, TPO ragasztóHa az alkalmazás PE, PP, PTFE (Teflon) vagy TPO felületet tartalmaz – amelyekre a Protac 7300 nem tapad primer nélkül –, a Protac 7400 speciálisan ezekre a nehezen ragasztható felületekre fejlesztett 2K MMA ragasztó.
15 989 Ft (bruttó, 50 ml)Megnézem →Melyiket válassza? – ÖsszehasonlításÖsszehasonlításul – fogyasztói szintGorilla Glue Epoxy ragasztó3 543 FtFogyasztói epoxi – kisebb igénybevételre
- + Olcsóbb, nem tűzveszélyes
- − Nincs +175°C hőállóság
- − Nincs üzemanyag-ellenállás
- − Fogyasztói szint – nem ipari méretezés
- − Felület-előkészítés ajánlott
Legjobb ár-érték – ipari MMA, magas hőProtac 73006 795 Ft / 50 mlMMA, -40°C/+175°C, felület-előkészítés nélkül
- + -40°C – +175°C hőtartomány
- + Felület-előkészítés NEM szükséges
- + Üzemanyag-ellenálló (benzin, olaj)
- + Max. 10 mm réskitöltés
- + Jobb ütőállóság mint epoxi
Speciális – PE / PP / TeflonProtac 7400 – Teflon, PP, TPO15 989 Ft / 50 mlSpeciális MMA – PE, PP, PTFE ragasztáshoz
- + PE, PP, Teflon, TPO felületen is köt
- + Speciális alacsony felületi energiájú anyagokra
- − Magasabb ár – speciális alkalmazásra
- − Csak akkor szükséges, ha PE/PP van jelen
Szakmai tapasztalatokAutóipari alkatrész gyártó – motortér közelébenMotortér közelében elhelyezett műanyag-fém konzol ragasztásánál az epoxi ragasztó 90°C felett megpuhult és elengedett. A Protac 7300 +175°C-os hőállóságával a konzol az üzemi feltételek mellett is tartott – az ismételt leválás és szerviz-visszatérés megszűnt.
Autóipari KKV · Műanyag-fém konzol · Hőterheléses leválás: 0 eset az átállás utánHajóépítő – GFK-fém kötés, tengervizes zónaGFK fedélzeti elemek rozsdamentes acél kerethez ragasztásánál felület-előkészítés nélkül köt a Protac 7300 – a hajóépítőnek nem kellett csiszolást és alapozást végezni. Az MMA tengervíz és üzemanyag-érintkezés után is tartotta a kötést; 2 szezon után 0 leválás.
Hajóépítő KKV · GFK-rozsdamentes kötés · Leválás 2 szezon után: 0 esetSporteszköz gyártó – vibráció és ütőterhelésKerékpár váz és alumínium komponens ragasztásánál az epoxi kötés vibráció hatására fáradásos repedéseket mutatott. Az MMA bázisú Protac 7300 jobb dinamikus szilárdságot adott – kevesebb merevség, rugalmasabb kötés, a keret a terhelési ciklusokat gond nélkül viseli.
Sporteszköz KKV · Kerékpár váz-alu kötés · Fáradásos kötéshiba: 0 db az átállás utánDisplay gyártó – hézagos illesztési felületekReklám display acél váz és akril lap ragasztásánál a felületek 4–7 mm réssel illeszkedtek össze – a normál epoxi folyós volt és a résből kifolyott. A Protac 7300 thixotropic formulája (40 000 cps) nem folyt ki a résből; a 10 mm-es réskitöltési kapacitás az összes ragasztási pontot lefedett.
Display gyártó · Acél-akril kötés 4–7 mm réssel · Ragasztókifolyás: 0 esetNem biztos, hogy a Protac 7300 illik az alapanyaghoz és a hőmérsékleti elváráshoz?Szakembereink ingyenesen segítenek – MMA vs. epoxi döntésben, hőmérsékleti tartomány és anyagspektrum alapján. Raktáron, 2 munkanapos szállítással.Tanácsadást kérek


-

2 450 Ft+ÁFA=3 112 Ft/db


-
Szállítási határidő 2 munkanapStátusz Raktáron ElőrendelhetőTömeg 70 g/db
